

Bagaimana Cara Mengoperasikan Mesin HDPE Butt Fusion yang Benar?
Perkenalan
Pengelasan butt fusion adalah metode yang paling umum dan andal untuk menyambung pipa HDPE untuk pasokan air, distribusi gas, dan sistem perpipaan industri. Bahkan denganperalatan butt fusion berkualitas tinggi, pengoperasian yang tidak tepat akan menyebabkan sambungan lemah, risiko kebocoran tersembunyi, dan penolakan proyek. Sebagai produsen mesin butt fusion profesional, Saemin akan memandu Anda melalui alur kerja operasi standar yang lengkap untuk membantu operator menyelesaikan fusi pipa dengan aman dan benar.
Inspeksi & Persiapan Pra-operasi
Sebelum memulai pekerjaan pengelasan, periksa peralatan dan benda kerja secara lengkap. Pertama, periksa mesin butt fusion: periksa permukaan pelat pemanas dari goresan, kontaminasi atau oksidasi; verifikasi sistem hidrolik, rahang penjepit dan pemotong berfungsi normal. Bersihkan pelat pemanas dengan kain bukan tenunan untuk menghilangkan sisa plastik. Untuk pipa HDPE, potong ujung pipa hingga rata, hilangkan kotoran, lemak dan lapisan oksida pada permukaan pipa. Pastikan pipa-pipa tersebut memiliki kualitas material dan ketebalan dinding yang sama. Siapkan sarung tangan pelindung dan perlengkapan keselamatan untuk operator di lokasi.

Jepit & Sejajarkan Pipa HDPE
Tempatkan kedua bagian pipa ke dalam klem mesin. Kencangkan rahang untuk mengencangkan pipa dengan kuat. Gunakan pemotong menghadap untuk mengerjakan kedua ujung pipa hingga kedua permukaan benar-benar rata dan sejajar. Sesuaikan pipa untuk meminimalkan ketidaksejajaran. Ketidaksesuaian ketebalan dinding pipa tidak boleh melebihi 10% dari ketebalan dinding pipa, yang disyaratkan oleh standar ISO 21307 dan DVS 2207. Keselarasan yang baik adalah fondasi dari sambungan fusi yang kuat.

Fase Pemanasan
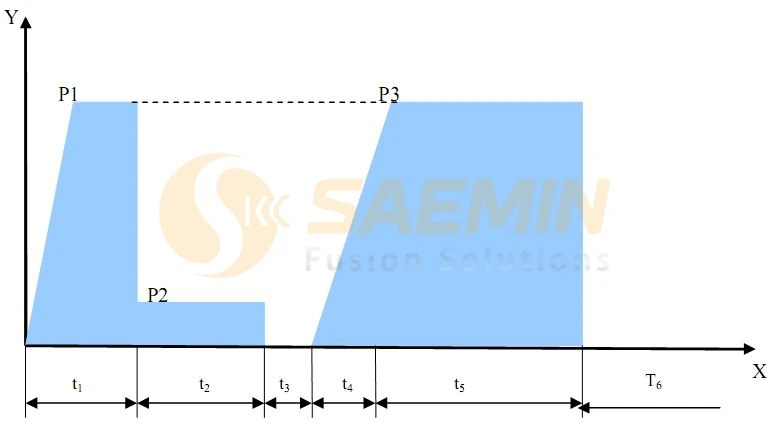
Masukkan pelat yang dipanaskan di antara kedua ujung pipa yang sudah disiapkan. Berikan tekanan tertentu untuk menekan ujung pipa dengan kuat ke pelat pemanas. Terus panaskan sampai ujung pipa membentuk butiran leleh yang seragam. Jangan melepas pelat pemanas lebih awal atau terlalu panas pada material pipa. Panas berlebih akan menurunkan kualitas material HDPE dan mengurangi kekuatan sambungan. Anda dapat mengatur waktu dan suhu pemanasan sesuai dengan diameter pipa dan ketebalan dinding sesuai spesifikasi standar.
Ganti Pelat Pemanas & Penggabungan Fusi
Setelah pemanasan selesai, segera tarik keluar pelat pemanas. Kemudian dorong kedua ujung pipa cair bersamaan di bawah tekanan fusi yang disarankan. Transisi ini harus diselesaikan dalam waktu peralihan yang diperbolehkan untuk menghindari pendinginan permukaan cair sebelum waktunya. Pertahankan tekanan pengelasan selama seluruh periode pendinginan. Jangan melepaskan tekanan atau memindahkan pipa sebelum pendinginan penuh.

Pendinginan & Pembongkaran
Waktu pendinginan tergantung pada ukuran pipa dan ketebalan dinding. Pendinginan harus terjadi di bawah tekanan konstan. Jangan pernah mempercepat pendinginan dengan menuangkan air pada sambungan, pendinginan yang cepat akan menyebabkan tekanan internal dan risiko retak. Setelah siklus pendinginan penuh, lepaskan klem dan keluarkan rakitan pipa yang dilas.
Inspeksi Visual Pasca Pengelasan
Periksa manik las di kedua sisi sambungan. Maniknya harus kontinu, seragam dan simetris. Tidak ada retakan, gelembung atau cacat leleh sebagian. Catat parameter pengelasan termasuk suhu pemanasan, waktu, tekanan, dan durasi pendinginan untuk ketertelusuran konstruksi, terutama untuk proyek pipa gas dan kota.

Catatan Keselamatan & Pengoperasian Utama
- Jangan pernah menyentuh pelat pemanas panas secara langsung untuk mencegah luka bakar
- Jaga kebersihan area kerja, jauhkan dari bahan yang mudah terbakar
- Ikuti parameter standar ISO,ASTM dan DVS untuk spesifikasi pipa HDPE yang berbeda
- Rawat pelat pemanas, sistem hidrolik, dan pemotong mesin butt fusion secara teratur
Kesimpulan
Pengoperasian butt fusion yang benar merupakan kombinasi langkah-langkah standar, kontrol parameter yang presisi, dan pemeriksaan yang cermat. milik Saeminmesin fusi pantat, setengah otomatisDanmodel sepenuhnya otomatis, membantu operator mencapai kestabilanSambungan pipa HDPE. Jika Anda memerlukan pemilihan peralatan atau panduan pengoperasian di lokasi untuk proyek perpipaan Anda, jangan ragu untuk menghubungi tim kami.
Referensi
ISO 21307: Sistem perpipaan plastik - Sambungan fusi butt untuk pipa dan alat kelengkapan polietilen (PE)
DVS 2207, Pengelasan pipa termoplastik dan alat kelengkapan cetakan